Oslo
I 1963 var det behov for flere kategorier fagarbeidere. Det å tilby et sted å bo var et godt argument for rekruttering og Johansen & co var aktive på boligmarkedet med annonser i Osloavisene.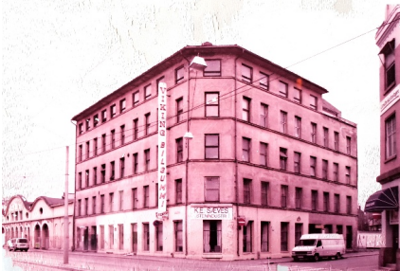 En planlagt byutvidelse av Schweigaards gate medførte at verkstedet måtte flytte. Planleggingen for dette startet noen år før flyttingen til Ski 1 1966. Bildet viser bedriften i Schweigaards gate, fotograf ukjent (eier Tor Kristian).
Bedriften lå på hjørnet mellom Schweigaards gate og Platous gate, ved siden av det gamle vernede fronten til Trelastlageret. På bildet fra før krigen ser en inngangsdør til Olrich Gummiservice og en plakett med medlem i Norges Automobilforbund.
Opprinnelsen til bygget var en bygård med forretninger i første etasje. Etter hvert ble det fabrikk i alle fem etasjene. Materialflyt og arbeidsmiljø i form av ventilasjon og støy var en utfordring. Kundene rett etter krigen var i hovedsak den raskt voksende radioindustrien.
Ski
Allerede før 2. verdenskrig forberedte Ski kommune seg på industriutbygging ved å tilrettelegge for elektrisitet, vann og kloakk. Det ble også regulering arealer til småhus og bedrifter.
I sin leting etter et nytt sted for stansebedriften ble Ski valgt. Det var den gangen et godt stykke utenfor byen, men togforbindelse og noe tilrettelegging fra kommunen var positivt. I tillegg var det flere støttebedrifter for verktøy. Det var også noe annen industri som kunne bli samarbeidspartnere eller kunder.
I 1962 ble ingeniør Gjermund Gjermundsen ansatt i bedriften som driftsassistent. Hovedoppgaven var å konstruere og skaffe verktøy, men han fikk også ansvaret for å foreslå ny driftsbygning på tomten på Ski. Ideen med overlys kom fra en tekstilfabrikk i Fredrikstad. En modell i 1:50 ble laget for å planlegge materialflyt og maskinplassering. Valget mellom flyt i produktprosessen og alternativet med samling av likt prosessutstyr er noe av nøkkelen for effektiv drift. Med stort gulvareal hvor en over tid kan tilpasse produktflyten var en stor forbedring til arbeidet i bygården med 5 etasjer uten heis i Oslo.
På et rutenett på 1 meter ble maskiner og arbeidsplasser planlagt på arbeidsbordet hjemme hos driftsassistenten. Allerede i slutten av 1964 var planene for flytteoperasjonene klare. Aftenposten kunne meddele at Ski skulle få en ny industribedrift som i Oslo hadde vel 30 medarbeidere.
Tomten på Ski var på 12 mål og skulle bebygges i to trinn. Først et fabrikkbygg med anslått byggesum 1,6 millioner på 2000 kvadratmeter, og senere en utvidelse med forretning og kontorlokaler på 3650 kvadratmeter. Planene var godkjent av Ski kommune. Byggestart skulle være i 1965.
Kransen på toppen av verkstedbygningen kom i oktober 1965 og flyttingen fra Oslo til Ski skjedde i årsskiftet 1966/1967. I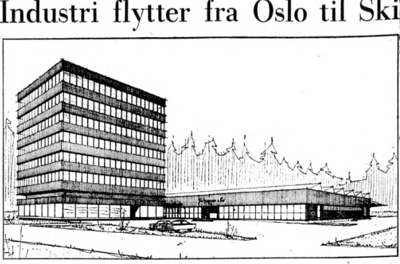 perioden mellom 1966 og 1970 ble det bygget til ca. 1000 kvadratmeter med produksjonshaller. Byggetrinn to med 7 etasjer var godkjent det også, men historien viser at det ikke ble gjennomført som planlagt. Bildet fra Aftenposten 20. november 1964 viser tegning av det nye kontor-/verkstedbygget.
Det ferdige fabrikkbygget inneholdt kontorer, velferdsrom, produksjonslokaler og lager. Produksjonshallen var på 1800 kvadratmeter. Årsomsetningen i 1965 var om lag 2,5 millioner, så de nye lokalene ga muligheter til videre vekst.
Endret arbeidssted
Ved innflyttingen var Peer Braathen disponent for en bedrift på ca. 30 ansatte og en omsetning på ca. 2,5 millioner i året. På midten av 60 tallet var det å få seg et sted å bo en utfordring. Bedriften bidro så godt de kunne. Å få med seg flest mulig og å sikre mulige bosteder ble påbegynt før flyttingen. De fleste i arbeidsstokken ble med til Ski, men det ble likevel behov for godt kvalifisert lokal arbeidskraft fra Ski.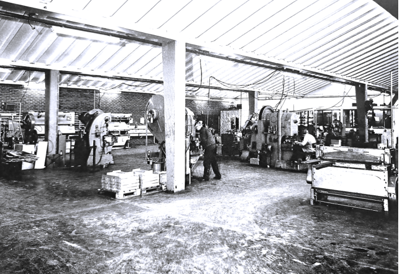
Bildet hentet fra Johansen & Co Stansefabrikk 50 års jubileum.
Lyst arbeidslokale med god plass til materialflyt. Maskiner kunne i noen grad flyttes for å få produktflyt ved store serier. Bemanning på «gulvet» var fortsatt en utfordring.
For å holde på eksisterende arbeidskraft i fra Oslo, etablerte bedriften daglig arbeidsbuss til og fra Ski i mange år. Rekruttering av nye arbeidere fra Ski og omegn ble i starten en skuffelse. Det kunne ha noe med at det ikke var enkelt å skaffe noe sted å bo.
Bedriften hadde en del boliger i Oslo, så når det var arbeidsbuss frem og tilbake, var det fortsatt mulig å beholde en stabil arbeidskraft og fortsette å rekruttere fra Oslo.
I 1970 var det fortsatt utfordringer med å skaffe arbeidskraft og bosted i nærheten av fabrikken. Ski Arbeidskontor kunne i 1970 melde om at behovet for arbeidskraft var stort, men interessen fra kvinner for å arbeide i typiske mannsyrker var liten. Unntakene for kvinner i produksjonsbedrifter var en bedrift hvor liming av kjøkkenartikler var en sentral operasjon, og Johansen & Co. Stansefabrikk.
Etter hvert kom nye produkter til. Det var deler til TV-apparater og deler til kjøkkeninnredninger. Danske Bang & Olufsen kom til som kunde i 1972. Det startet med to høytalerstativ, men utviklet seg videre til trykknapper og annet. Tubeopptrekk for Raufoss ammunisjon og lampereflektorer for Jac Jacobsen var andre eksempler.
Deler til en profesjonell Tandberg båndopptager for journalister skulle være lettest mulig. Derfor ble magnesium også en del av materialene bedriften handterte. Det ga utfordringer både med maskinering og handtering av spon. Innen fotografi var magnesium det som ble benyttet som blits før elektronikken overtok.
Norsk Data var en nystartet databedrift i Norge. De skulle også ha store spesialbygde skap, Nor 100 og Nor 500. Plate-materialet var aluminiums-komposittplater. De hadde mange fordeler, men det var en utfordring å bøye de. Norsk Data startet i 1967 og ble lagt ned i 1992. På topp hadde de 4800 ansatte, men de greide ikke overgangen til PCer for databehandling. Erfaringene fra Tandberg-konkursen var gode å ha når bedriften skulle ivareta en kunde med både kraftig ekspansjon og så et brått fall i ordreinngangen.
I tillegg til stanseverksted, maskinering av komponenter og galvanisering, var det ved nyetableringen også etablert verksted for brennlakkering og silketrykk. I og med at spesielt radioapparater på 70 tallet i større grad ble bygget med fronter av aluminium, etablerte bedriften eget elokseringsverksted for aluminiumsprodukter.
I 1970 var salget ca. 7 millioner, en god økning fra 1965 med 2,5 millioner.
Endringer i lovgivingen
Kvinnelig arbeidskraft i mekaniske verksteder var på 60 og 70 tallet ikke vanlig. Johansen & Co. Stansefabrikk var allerede etablert med kvinnelige operatører, og ble i 1970 fremhevet for dette. Likestillingsloven fra juni 1978 ga en klar føring for at kvinner i arbeidslivet hadde like rettigheter som menn. Dette ga også føringer for hvordan en kunne utforme annonser for rekruttering. Kilde: Akershustidende mandag 24. august 1970 og Likestillingsloven fra juni 1978.
Lovgivningen om arbeid ble vesentlig endret i 1977. Den nye arbeidsmiljøloven inneholdt «Forbud mot forskjellsbehandling/diskriminering». I fagforeningene var det ulike syn på hvem som kunne utføre ulikt arbeid, hvilket hos noen bedrifter var tatt in i det lokale avtaleverket.
Mye av arbeidet i bedriften er slik at intern opplæring og assistanse med igangsetting og avslutning av oppgaver kan gis internt. Det åpner for å rekruttere arbeidere uten spesielle dokumenterte fagkunnskaper. Fremmedarbeidere ble derfor også ansatt når forholdene lå til rette for det. Pakistanerne kom først, deretter jugoslavene og så vietnameserne. En periode var det 9 ulike nasjonaliteter i bedriften.
I 1978 var Johansen & Co. Stansefabrikk AS involvert i en offentlig diskusjon om hvor mange fremmedarbeidere som det var ønskelig å ha i arbeidsstokken. Med bedriftens forening var det inngått en avtale om 7%. Den ble oppfattet som diskriminerende for fremmedarbeider og derfor fjernet fra avtaleverket.
Kilde: ØB 21 september 1978
Kundeavhengighet
På slutten av 70 tallet arbeidet forfatteren på Simonsen Radiofabrikk. De benyttet Johansen & Co. Stansefabrikk som en vesentlig leverandør, mellom annet til silketrykk. I radiobransjen var Johansen & Co. Stansefabrikk AS en stor underleverandør, til et marked dominert av Tandberg Radiofabrikk.
I forhold til underleverandøren var filosofien i Tandberg at det skulle prosessplanlegges i samarbeid og brukes åpne kalkyler. Dette er en samarbeidsform som er egnet nå det er stor avhengighet mellom kunde og leverandør. Volumendringer som fordrer investeringer i mere maskiner og utstyr, og om nødvendig vesentlig økning i fabrikkstørrelse er utfordringen.
Tandberg hadde imidlertid oppgaver og strategier som ikke passet med markedsutviklingen, så Johansen & Co fikk etter hvert erfare konsekvensene.
Tandberg hadde i 1972 fusjonert med radiofabrikken Radionette som slet med økonomien. Bedriftskulturen i Radionett var ulik den i Tandberg, så sammenslåingen var ikke enkel. I 1974 hadde Tandberg ambisjoner om å bli så store at bedriften på Ski ble bedt om å vesentlig øke produksjonen, og om nødvendig etablere en ny fabrikk på Langhus. Tomt ble anskaffet, men det ble ikke bygget.
Den internasjonale konkurransen med Japanske radio og TV produkter og noen uheldige strategiske disposisjoner hos Tandberg medførte at hele konsernet ble tatt under konkursbehandling i 1978. Om det hadde blitt bygget på Langhus, fremkom det under konkursforhandlingene at kostnader for en slik kapasitetsøkning var Tandberg uvedkommende.
Johansen & Co. Stansefabrikk hadde et år før konkursen 78% av sin produksjon for Tandberg. Risikoen med dette var forstått, og arbeidet med å endre avhengigheten av en stor kunde var kommet ned til 35 % da konkursen var et faktum. Det var i første omgang et spørsmål om oppgjør for alt arbeid som var utført. Den største utfordringen var imidlertid bortfall av hovedkunden.
Johansen & Co. Stansefabrikk var utestående med ca. 3 millioner. Ved forhandlinger fikk de betalt 1 million. De to siste ble hengende gjennom en lang periode med konkursbehandling.
Etter 10 år med konkursbehandling viste det seg at det ble 100% dividende, så betaling for utført arbeid fant en løsning selv om det tok lang tid og ga en presset likviditet. Kilde: ØB Tirsdag 14. desember 1978 og Wikipedia, Tandberg Radiofabrikk
Etter konkursen ble deler av bedriften Tandberg videreført, men ikke med de forbrukerproduktene som var volumet for Johansen & Co. Stansefabrikk.
Arbeidet med å opparbeide nye kunder var omfattende. Prosessene med aluminiumsplater og profiler viste seg konkurransedyktige på et internasjonalt marked. Bedriften klarte seg gjennom endringene uten store nedskjæringer.
Fire år etter starten på konkursbehandlingen av Tandberg har Johansen & Co. Stansefabrikk en omsetning på 14 millioner. Kilde: Østlandets Blad, tirsdag 4. januar 1983
Som underleverandør til andre bedrifter er det en balansegang mellom å få store volumer for en eller få bedrifter og å ha en spredning på mange kunder. En analyse av dette fra første halvår 1997 viste at 6 kunder utgjorde 75 % av arbeidsbelastningen, men det var 105 bedrifter i kunderegistret, så risikoen med få kunder som gir høy belastning var likevel moderat. Størst andel var Eltek med 35% alene.
Erfaringene fra Tandberg tilsa at det var viktig å følge med på utviklingen til kundene, om en ikke skulle ende med uønskede store endringer i produksjonsvolum.
Strategier, økonomi og planer
Direkte produksjonsarbeid var i hovedsak akkordarbeid. Det begynte med at formannen satt en øre-akkord. Dette ble etter hvert tidsakkord satt ved hjelp av å studere arbeidsmetode og ha god erfaring med tidselementer. Dette krever kunnskap og godt samarbeid i bedriften. Fagforeningene vil gjerne ha en egen avtale om hvordan akkorder fastlegges. En database med ulike operasjoner som erfaringsgrunnlag, og god praksis ved gjennomføring av tidsstudier er grunnlaget.
Akkordarbeid påvirker utnyttelse av tid og arbeidstempo, men åpner for uheldige snarveier og risiko for lavere kvalitet. Konfliktnivået kan også være utfordrende.
Inkludering av alle medarbeidere
Bedriftsidrettslag, juletrefester, julebord, julegaver, sommerfester, utflukter og den interne Jocoposten dannet grunnlaget for å identifisere seg med bedriften. Når noen pensjonerte seg var det stor oppmerksomhet, og gjerne applaus for lang tilhørighet. Som virkemidler gir dette tilhørighet og godt arbeidsmiljø. Ved planlegging av nye oppdrag var gjerne de som virkelig skulle utføre oppdraget med når det var møter med kunden.
Bruk av underleverandører
For kundene er det ofte viktig å få mest mulig gjort samlet hos en underleverandør. Om det er prosesser eller utstyr som bedriften selv ikke har full styring med, er det godt å ha andre bedrifter en kan støtte seg på. Lokalt på Ski var det både verktøybedrifter og platearbeidsbedrifter som kunne være med på å realisere kortere leveringstider.
Kundeforhold
Strategien for videre utvikling etter situasjonen med Tandberg som hovedkunde var å utvikle seg mot industri som ønsket innpakking av sammenstillinger i større skap av metall.
Største kunden i 1982 var Electrolux med 20 % av omsetningen. Andre kunder var Phillips, Asea-per Kure Bang Olufsen, Simonsen Elektro, Norsk Data og Elektrisk Bureau. Ca. 30% av produksjonen var til Danmark og Sverige. Urolige tider i finansmarkedene ga Sverige en devaluering på 16%, så det var fortsatt utfordringer med å få overskudd av produksjonen.
I «Jappetiden» på begynnelsen av 80 tallet var det gjerne innkjøpere som «shoppet» rundt for å få inn det laveste tilbudet. Det å være trygg på egne kalkyler og fagkunnskap medførte at enkelte tilbud gikk til konkurrenter som ikke helt visste hva de ga pris på. Det viste seg i flere tilfeller at det er viktig å ikke gå inn i tapsjobber, og at godt fagarbeid i det lange løp lønner seg.
Samarbeide mellom regionale bedrifter i Skagerak/Kattegat ble startet opp for å få en felles næringspolitisk plattform. Bedriften var med i dette prosjektet, men det strandet grunnet finanskrise før det egentlig kom i gang. Nærheten til området i Sverige og Danmark, og Gjermund Gjermundsen sin danske utdannelse var grunnlaget for bedriftens deltagelse på salgsmesser i Danmark og Sverige.